

2026年9月2日〜4日に幕張メッセで開催された「JASIS 2026」に出展いたしました。ブースにお立ち寄りいただいた皆様、セミナーにご参加いただいた皆様、誠にありがとうございました。
会場で出題したクイズの答えと解説、セミナーの要点をまとめましたので、振り返りにご活用ください。
01 / BOOTH
ブースの様子
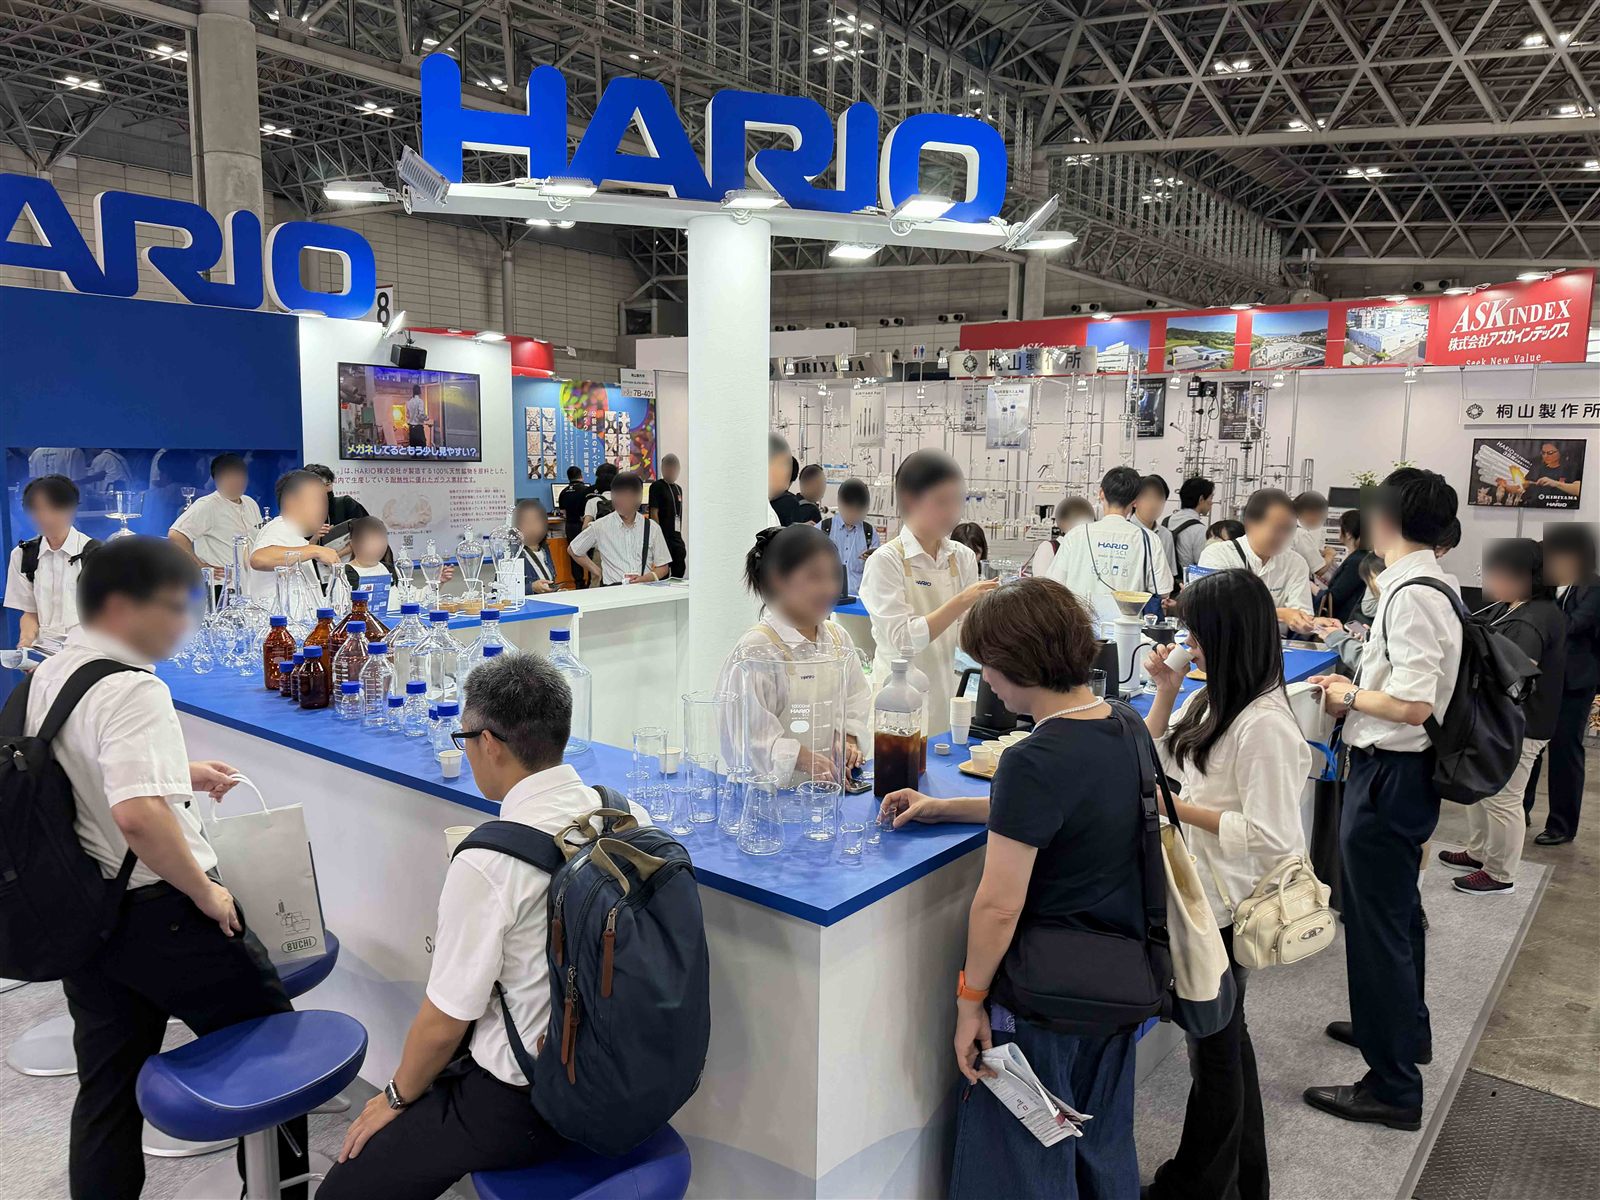
カウンターではハンドドリップのコーヒーをご用意し、多くの方に足を止めていただきました。カウンターには理化学ガラス製品を並べ、実際に手に取ってご覧いただきました。
ショーケースでは、株式会社桐山製作所様と共同で制作したガラスバイオリンと、桐山ロートの完成品を展示しました。横のモニターではバイオリンの加工の様子を映像でご紹介しました。
02 / QUIZ
会場クイズの答え合わせ
桐山製作所様とのスタンプラリーでは、両社から1問ずつクイズを出題しました。会期中に多くの方にご回答いただきました。改めて答えと解説をご紹介します。
HARIOのビーカーは、何の規格を参考に作られている?ISO規格/JIS規格/JASIS規格
答えと解説を見る
JIS規格
HARIOのビーカーは、日本産業規格 JIS R 3503(化学分析用ガラス器具)を基準に作られています。
JIS R 3503には、日本で従来から使われてきた型の「ビーカー」と、国際規格 ISO 3819 に準拠した「ビーカーR」の2種類が定められています。HARIOのビーカーは、このうち従来の「ビーカー」の規格に沿って作られています。
会場での正解率 約86%
桐山ロートの特徴である底面の溝は、どちらから着想を得た?マンホールの蓋/ダーツボード
答えと解説を見る
マンホールの蓋
桐山ロートの底面に刻まれた溝の模様は、マンホールの蓋から着想を得たものです。
この溝は、濾紙との接地、空気の抜け、液の流れを最適化するために設計されています。深さや角度、配置の密度は図面だけでは表しきれないため、ハリオサイエンスでは桐山製作所様と金型の修正と試作を重ねて形にしてきました。
会場での正解率 約76%
03 / SEMINAR
出展社セミナー
ガラスのサイレントキラー「歪(ひずみ)」との付き合い方について
9月4日(金)12:30〜13:00・103号室
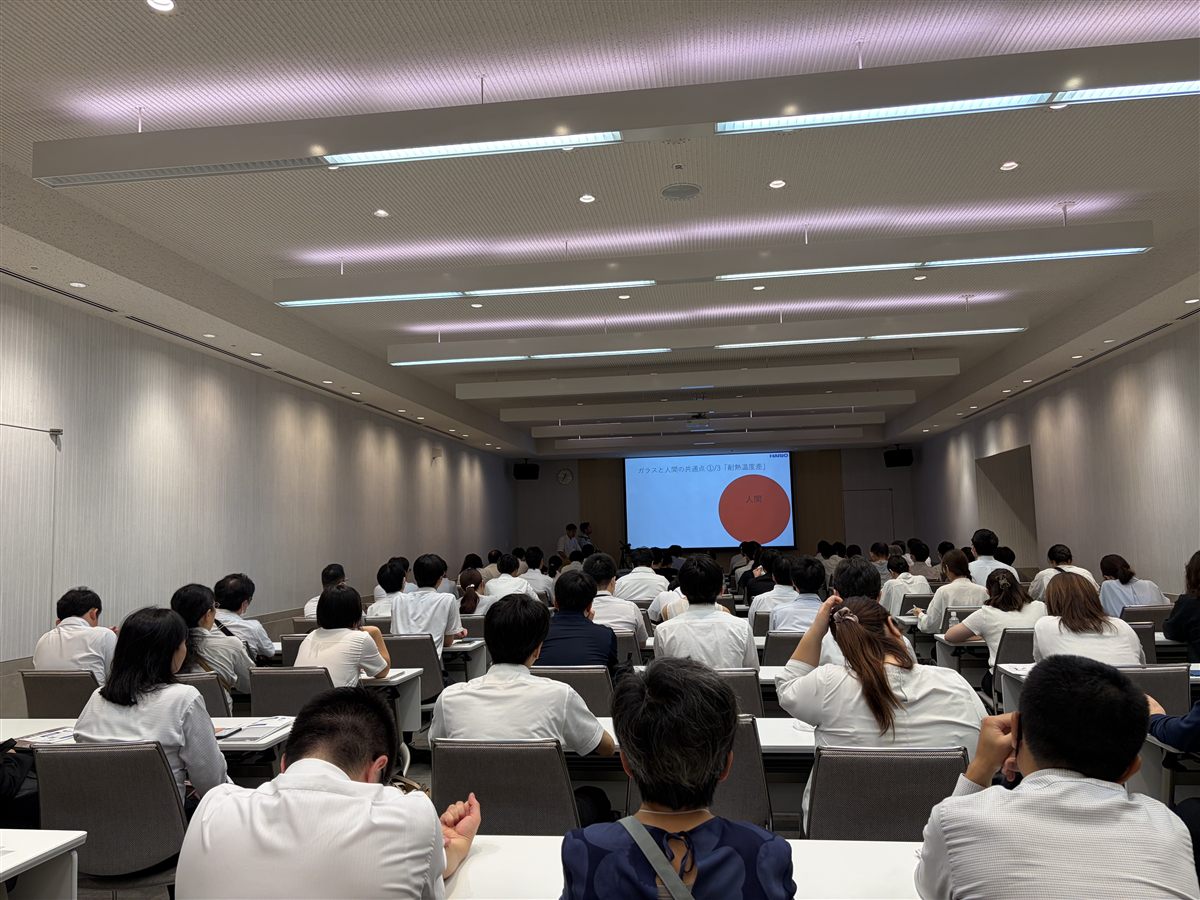
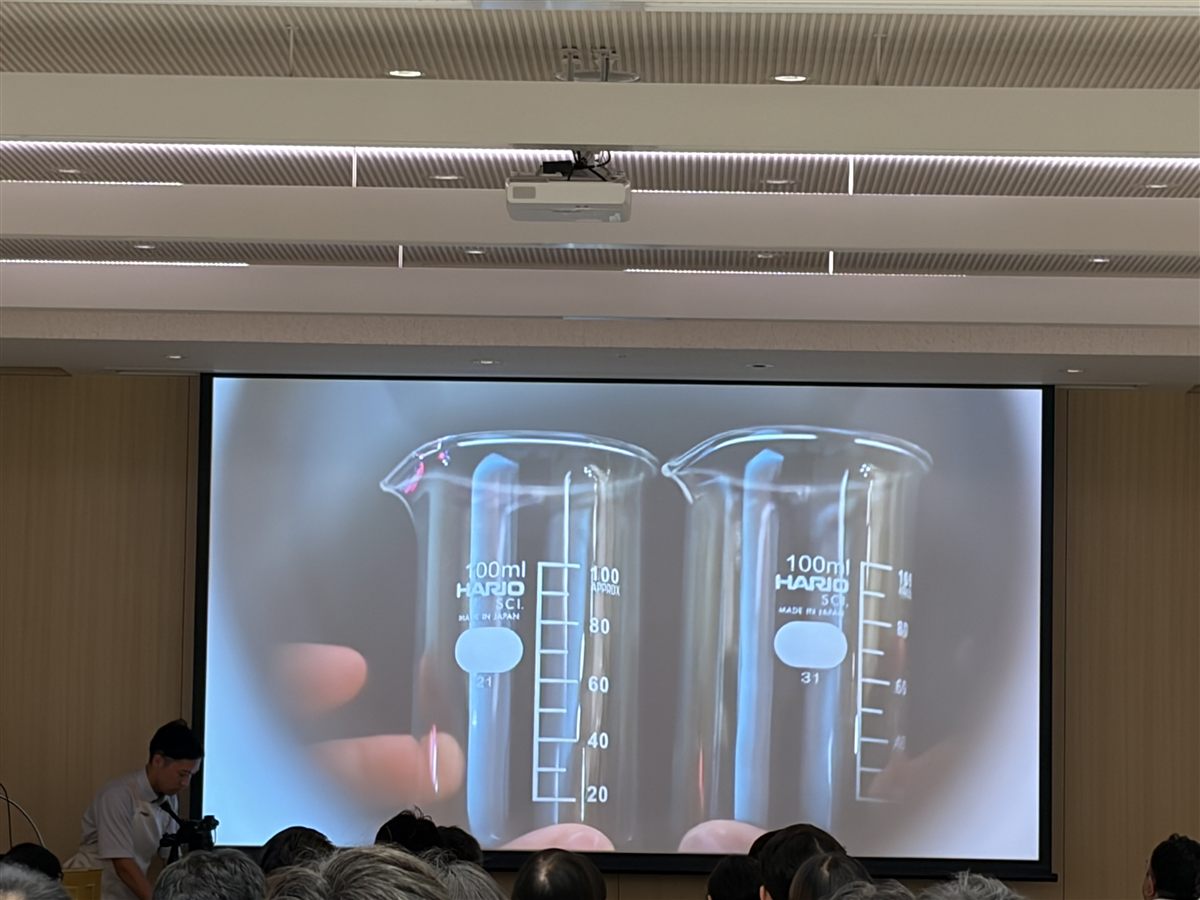
セミナーでは「ガラスと人間の共通点」を入口に、目に見えないまま器具の内部に溜まり、ある日突然の破損として現れる「歪(ひずみ)」について解説しました。当日の要点をご紹介します。
歪はなぜ生まれるのか
ガラスには、熱が伝わりにくい(熱伝導率はおよそ1 W/m・℃)、硬いが粘り強さ(靱性)が低い、温めると膨張する、という3つの性質があります。一部だけが急に熱くなったり冷えたりすると、温度の違う部分どうしで膨張の差が生まれ、その境目に歪が発生して割れにつながります。
目安は「温度差120℃」と「520℃」
ガラスが耐えられる温度は、温度を上げ下げする速さによって変わります。
- 急な加熱・冷却:高いほうと低いほうの温度差が 120℃以内 が目安です。
- ゆるやかな加熱・冷却:HARIOのホウケイ酸ガラス H-32 の場合、歪点の520℃まで が目安です。これを超えると、冷めたあとも歪が内部に残ります(残留熱歪)。
現場判断 早見表
| よくある場面 | 温度差 | 判定 | こうしてください |
|---|---|---|---|
| 食器乾燥機(約140℃)から出して、すぐ水につける | 約120℃ | △ | 5〜10分冷ましてから |
| 乾熱滅菌(約180℃)から取り出して、すぐ室温に置く | 約160℃ | × | 100℃以下まで下げてから |
| オートクレーブ(約121℃)から取り出して自然放冷する | 約101℃ | ○ | 取り出し後に水をかけない |
| 加熱直後の器具を、濡れた台や金属シンクに直接置く | 接地面で120℃超 | × | 乾いた耐熱マットの上へ |
| 冷蔵(約4℃)の試料を、加熱済みの器具にそのまま入れる | 器具の温度による | △ | 温度差が120℃以内か確認 |
| ガスバーナーの直火を、ガラスに直接当てる | 局所的に数百℃ | × | 必ず金網を挟む |
| 中身が空のまま加熱する(空焚き) | 局所的に520℃超 | × | 絶対にしない |
温度差は「高いほうの温度 − 低いほうの温度」で判断します。数値は一般的な目安で、器具の形状・肉厚・使用履歴によって変わります。個別の使用可否はお問い合わせください。
破損を防ぐ5か条
- 傷をつけない。ガラスの強度は表面の小さな傷に左右されます。金属ブラシや研磨剤は使わず、器具どうしをぶつけないでください。
- 急に冷やさない。加熱後は炉内や室温でゆっくり冷まします。濡れた台・冷たいシンク・流水は一点だけを急冷します。
- 空焚きをしない。火をつけたまま、その場を離れないでください。
- 一点を熱しない。直火は必ず金網を介し、底面全体が均一に温まる状態を保ってください。
- ヒビ・欠けが出たら使用を止める。口部の小さな欠けが、次の破損の起点になります。
歪の測定・除去も承ります
歪は外から見ても分かりませんが、歪検査器を使うと可視化できます。ハリオサイエンスでは、歪検査器による歪の有無と値の測定(現場での測定も可能)と、ご希望に応じた徐冷(アニーリング)による歪の除去を承っています。空焚きをしてしまった器具は、廃棄される前にご相談ください。
04 / CUSTOM ORDER
特注・OEMのご相談の流れ
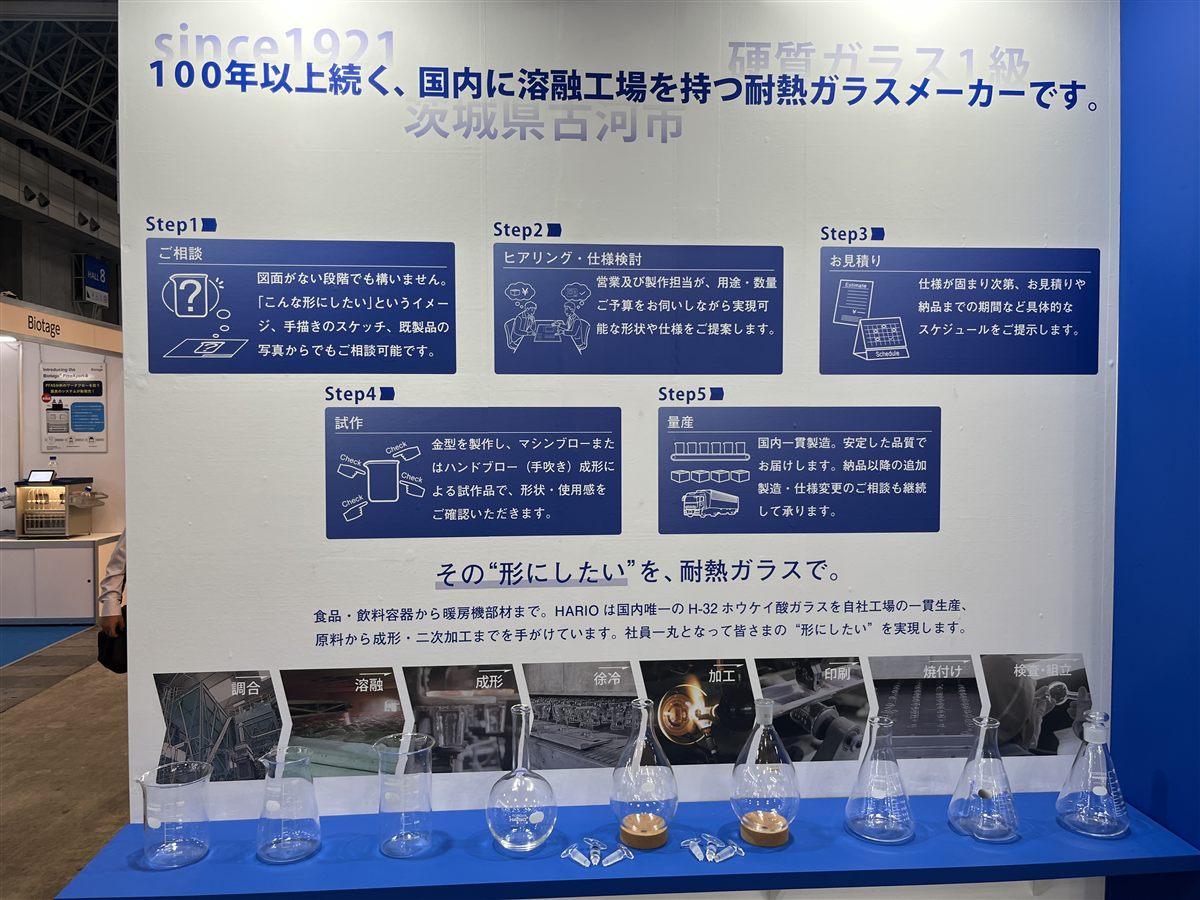
ブースでは、特注・OEMの進め方をパネルでご紹介しました。「カタログにないサイズがほしい」「既存品を少し変えたい」といった段階からご相談いただけます。図面がなくても、用途と条件をお知らせいただければ対応可否をご案内します。
出展告知の記事はこちら。